Тел.: +8615373142593
+8618031823787
+8618932936052
WhatsApp: +86 15373142593
Эл. почта: steeltube@hbjyjt.com
Адрес: д. 10, деревня Дончжуан, район Наньдянь, уезд Пиншань, город Шицзячжуан, провинция Хэбэй
I. Технические стандарты
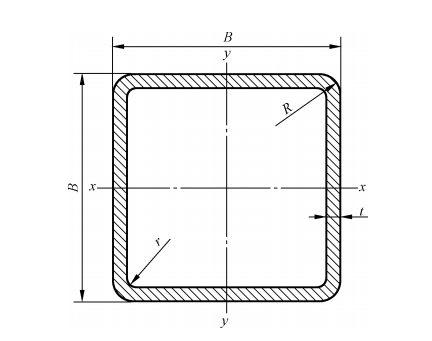
Объяснение индексирующих символов:
B-длина бока;
t - толщина стены;
Радиус дуги R-0uter;
r - Радиус дуги внутренней
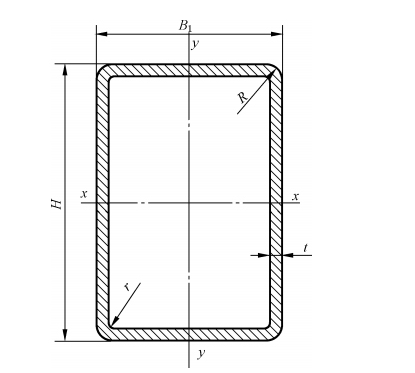
Объяснение индексирующих символов:
H - длина длинной стороны;
B - длина короткой стороны;
t-толщина стены;
Радиус дуги R-0uter;
r- радиус внутренней дуги;
(1) Спецификации
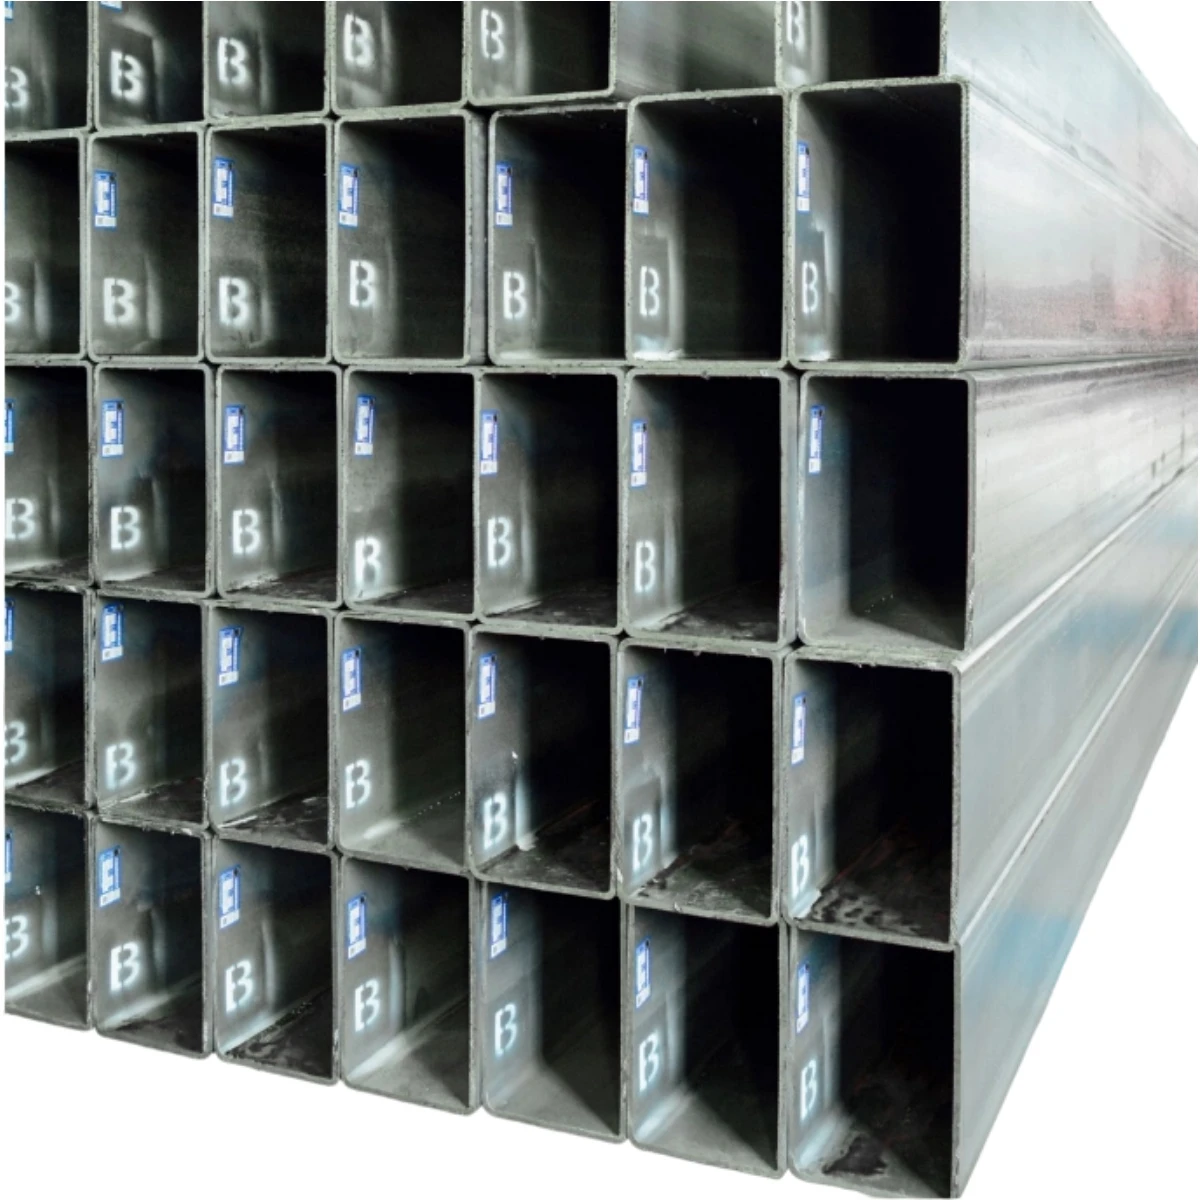
| Таблица спецификаций квадратных труб | |||||||
| Материал и толщина (мм) | |||||||
|
Серийная нумбе |
Бочная длина мм |
Q235 | Q355 | Q420 | Q460 | Q690 | Длина |
| 1 | 300 | 14 - 25 | 14 - 25 | 14 - 25 | 14 - 25 | 14 - 25 | 6м ~ 12м |
| 2 | 350 | 14 - 25 | 14 - 25 | 14 - 25 | 14 - 25 | 14 - 25 | 6м ~ 12м |
| 3 | 400 | 14 - 30 | 14 - 30 | 14 - 30 | 14 - 30 | 14 - 25 | 6м ~ 12м |
| 4 | 450 | 14 - 30 | 14 - 30 | 14 - 30 | 14 - 30 | 14 - 30 | 6м ~ 12м |
| 5 | 500 | 14 - 40 | 14 - 40 | 14 - 30 | 14 - 30 | 14 - 30 | 6м ~ 12м |
| 6 | 600 | 14 - 45 | 14 - 40 | 14 - 40 | 14 - 40 | 14 - 35 | 6м ~ 12м |
| 7 | 700 | 14 - 50 | 14 - 45 | 14 - 42 | 14 - 42 | 14 - 38 | 6м ~ 12м |
| 8 | 800 | 14 - 50 | 14 - 50 | 14 - 48 | 14 - 45 | 14 - 40 | 6м ~ 12м |
| 9 | 900 | 14 - 50 | 14 - 50 | 14 - 50 | 14 - 50 | 14 - 42 | 6м ~ 12м |
| 10 | 1000 | 14 - 50 | 14 - 50 | 14 - 50 | 14 - 50 | 14 - 42 | 6м ~ 12м |
| Таблица спецификаций прямоугольной трубки | ||||||||
| Материал и толщина (мм) | ||||||||
|
Серийная нумбе |
Ширина мм |
Длина мм | Q235 | Q355 | Q420 | Q460 | Q690 | Длина |
| 1 | 200 | 400 | 14 - 20 | 14 - 20 | 14 - 20 | 14 - 20 | 14 - 18 | 6м ~ 12м |
| 2 | 200 | 500 | 14 - 20 | 14 - 20 | 14 - 20 | 14 - 20 | 14 - 18 | 6м ~ 12м |
| 3 | 250 | 400 | 14 - 20 | 14 - 20 | 14 - 20 | 14 - 20 | 14 - 20 | 6м ~ 12м |
| 4 | 250 | 500 | 14 - 20 | 14 - 20 | 14 - 20 | 14 - 20 | 14 - 20 | 6м ~ 12м |
| 5 | 200 | 600 | 14 - 20 | 14 - 20 | 14 - 20 | 14 - 20 | 14 - 18 | 6м ~ 12м |
| 6 | 300 | 500 | 14 - 30 | 14 - 30 | 14 - 25 | 14 - 25 | 14 - 25 | 6м ~ 12м |
| 7 | 400 | 500 | 14 - 30 | 14 - 30 | 14 - 30 | 14 - 30 | 14 - 25 | 6м ~ 12м |
| 8 | 400 | 600 | 14 - 30 | 14 - 30 | 14 - 30 | 14 - 30 | 14 - 25 | 6м ~ 12м |
| 9 | 300 | 1200 | 14 - 30 | 14 - 30 | 14 - 25 | 14 - 25 | 14 - 25 | 6м ~ 12м |
| 10 | 500 | 1000 | 14 - 10 | 14 - 40 | 14 - 30 | 14 - 30 | 14 - 30 | 6м ~ 12м |
(2) Длина и допустимое отклонение
1. Закрытые стальные секции обычно поставляются в длинах от 4000 мм до 12000 мм. Другие варианты длины могут быть поставлены по взаимному соглашению между поставщиком и клиентом.
2. Для закрытых стальных секций, поставляемых в единицах фиксированной длины или многодлинных, это указывается в договоре. Допустимое отклонение от длины должно соответствовать положениям таблицы. Если в договоре не указана точность фиксированной длины, принимается стандартная поставка фиксированной длины.
| Единица — миллиметры | ||
| Точность фиксированной длины | Длина | Допустимое отклонение |
| Регулярная фиксированная длина | 4 000 - 12 000 | +500 |
| Точный размер | 4 000 - 6 000 | +500 |
| > 6 000 - 12 000 | +100 | |
3. Закрытые стальные секции не допускаются для доставки соединения задницы. Допускаются короткие секции и нестандартные секции минимальной длиной 2000 мм. Вес коротких секций и нестандартных секций не должен превышать 5% от общего количества поставки. Для стальных секций с теоретическим весом более 20 кг/м2 доля не должна превышать 10% от общего количества поставки.
(3) Внешний вид
1. Определение отклонения от изгиба: степень изгиба стали секции не должна превышать 2 мм на метр, а общая степень изгиба не должна превышать 0,15% от общей длины. Метод измерения показан на рисунке.
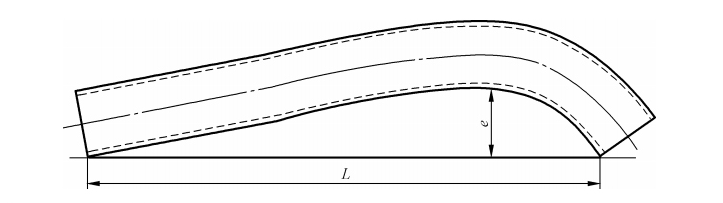
Объяснение индексирующих символов:
L一 Длина;
e- Кривость.
2. Измерение степени кружения квадратных или прямоугольных стальных секций: по согласованию между поставщиком и покупателем и в соответствии с условиями контракта можно измерить степень кружения закрытых холоднообразованных стальных секций, и измерение проводится на платформе. Метод измерения, как показано на рисунке, и измеренное значение должно быть меньше указанного значения и рассчитано по формуле: V = 2 + L × 0,5 / 1000
В формуле:
V-степень крущения, в миллиметрах (мм);
L -Длина, в миллиметрах (мм).
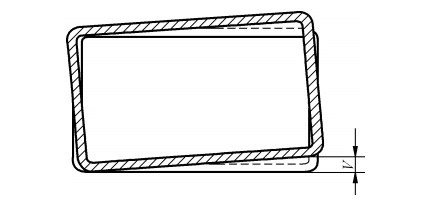
Объяснение символов индексации:
V一 Степень кружения.
3. Концы стальной секции должны быть резаны прямо и квадратно, а наклон пилы должен соответствовать положениям таблицы 23. Допускаются незначительные деформации и разрезы, вызванные методом резки.
| Единица — миллиметры | |
| Максимальная номинальная длина бока (или номинальный внешний диаметр) | Склон пилы, меньше чем |
| 100 | 2 |
| > 100 ~ 300 | 4 |
| > 300 ~ 500 | 6 |
| > 500 | Соглашение |
4. Для открытых и закрытых холоднообразованных стальных изделий, которые используют онлайн-процессы термической резки, такие как лазерная резка или резка плазменной дуги, допускается наличие крошечных трещин резки, узлов и резких разрезов. Когда общая длина бока открытых и закрытых стальных секций превышает 700 мм, на одном и том же резком поперечном сечении допускается более двух резких прорезов.
Примечание 1: Линии резки относятся к линиям, оставшимся на поверхности резки разрезаемой детали после того, как струя резки удаляет материал во время процесса резки.
Примечание 2: Нодуляция относится к явлению, при котором во время резки с плазменной дугой (например, резка с плазменной дугой и лазерная резка), в то время как плавленный металл выдухается с высокой скоростью, часть его приклеивается к нижнему краю поверхности резки и затверждается, и это крепление называется нодуляцией.
(4) Вес и допустимое отклонение
Сталь секции поставляется по фактическому весу. По запросу покупателя, по согласованию между покупателем и продавцом и указанному в договоре, он также может быть поставлен по теоретическому весу.
При поставке по теоретическому весу, если общая длина бока секционной стали не превышает 1600 мм, допустимое отклонение между фактическим весом и теоретическим весом каждой партии секционной стали должно составлять от -6% до +10%. Если общая длина бока секционной стали превышает 1600 мм, допустимое отклонение между фактическим весом и теоретическим весом каждой партии секционной стали должно составлять от -4% до +6%.
(5) Механические свойства
1. Прочность на растяжение, прочность на растяжение и удлинение после перелома стальной секции должны соответствовать положениям таблицы 25. Механические свойства Q195, Q215, нержавеющей стали или других сортов стали определяются путем переговоров между поставщиком и покупателем.
|
Серийная нумбе |
Класс прочности продукта |
Верхняя прочность выручки ReH/MPa Не менее |
прочность на растяжение Rm/MPa |
Удлинение после перелом А/% не менее чем |
| 1 | 235 | 235 | 370 - 560 | 24 |
| 2 | 355 | 355 | 470 ~ 680 | 20 |
| 3 | 390 | 390 | 490 ~ 700 | 18 |
| 4 | 420 | 420 | 520 ~ 730 | Соглашение |
| 5 | 460 | 460 | 550 ~ 770 | Соглашение |
| 6 | 500 | 500 | 610 ~ 820 | Соглашение |
| 7 | 550 | 550 | 670 - 880 | Соглашение |
| 8 | 620 | 620 | 710 - 940 | Соглашение |
| 9 | 690 | 690 | 770 ~ 1000 | Соглашение |
| 10 | 750 | 750 | 750 ~ 1010 | Соглашение |
|
Для стальных изделий из холодного формата с размером поперечного сечения не более 60 мм х 60 мм (включая круговые и прямоугольные стали из холодного формата с равными размерами периметра) или стальных изделий из холодного формата с толщиной края (короткого края) соотношение не превышает 14, процентное удлинение после перелома плоской части допускается на 3% (абсолютное значение) ниже значения, указанного в таблице, а ширина используемого проба растяжения составляет 12,5 мм. | ||||
2. Через переговоры между поставщиком и покупателем, и как указано в договоре, ударные испытания могут быть проведены на холоднообразованной стали толщиной не менее 6 мм. Результаты ударных испытаний и их повторных испытаний должны соответствовать положениям соответствующих стандартов на сырье, таких как GB/T699, GB/T700, GB/T714, GB/T1591 и GB/T4171.
(6) Качество сварки
1. Качество внешней сварки
Стальные сварки с закрытым сегментом не должны иметь разрывов сварки, перекрывающихся сварк, прогорания, неправильного выравнивания или дуговых кратеров. Дефекты в сварках могут быть устранены сваркой и шлифовкой, но после ремонта они должны быть гладкими и плоскими, а толщина после шлифовки не должна быть меньше минимальной допустимой толщины.
2. Внешние буры сваров
Необходимо удалить внешние разрезы на сварах из закрытой стали, а оставшаяся высота свара после удаления, как правило, не должна превышать 0,5 мм. Внутренние разрезы на сварах, как правило, не удаляются; если существуют особые требования, они определяются путем переговоров между поставщиком и покупателем.
3. Качество внутренней сварки
Внутренние сварки из закрытой стали должны быть непрерывными, равномерными и полными.
4. Прочие требования
Через переговоры между поставщиком и покупателем и как указано в договоре, могут быть добавлены дополнительные требования к позиции сваров, проверке механических и технологических свойств сваров, а также нерушительным испытаниям.
II. Отказ от ответственности
1. Если не гарантировано иное, техническая информация, спецификации и т.д., содержащиеся в настоящем документе, являются исходными значениями и не являются официальной гарантией.
2. Клиенты самостоятельно подтверждают применимость и производительность данного продукта на основе цели использования, условий использования и т.д.
3. Наша компания не несет ответственности за любые ущербы, возникающие в результате использования этого продукта и т.д.
Примечание: Исполнимые стандарты: GB/T6728-2025, Европейский стандарт: EN10219, Российский стандарт: серия ГОСТ
Контактная информация: +86 15373142593, +86 18031823787, +86 13472220366 (синхронизировано с WeChat)
WhatsApp: +86 15373142593
Адрес: деревня Дунчжуан, дом 10, город Нандянь, уезд Пиншань, город Шицзячжуан, провинция Хэбэй