Tél:+8615373142593
+8618031823787
+8618932936052
WhatsApp : +86 15373142593
E-mail: steeltube@hbjyjt.com
Adresse: N° 10, Village Dongzhuang, Ville Nandian, Comté Pingshan, Ville Shijiazhuang, Province du Hebei
I. Normes techniques
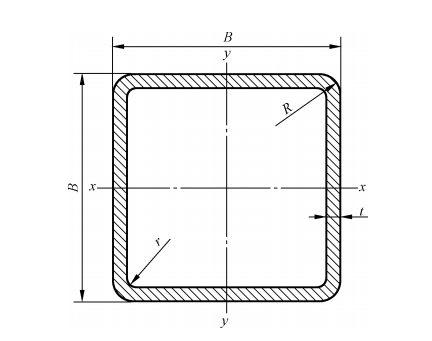
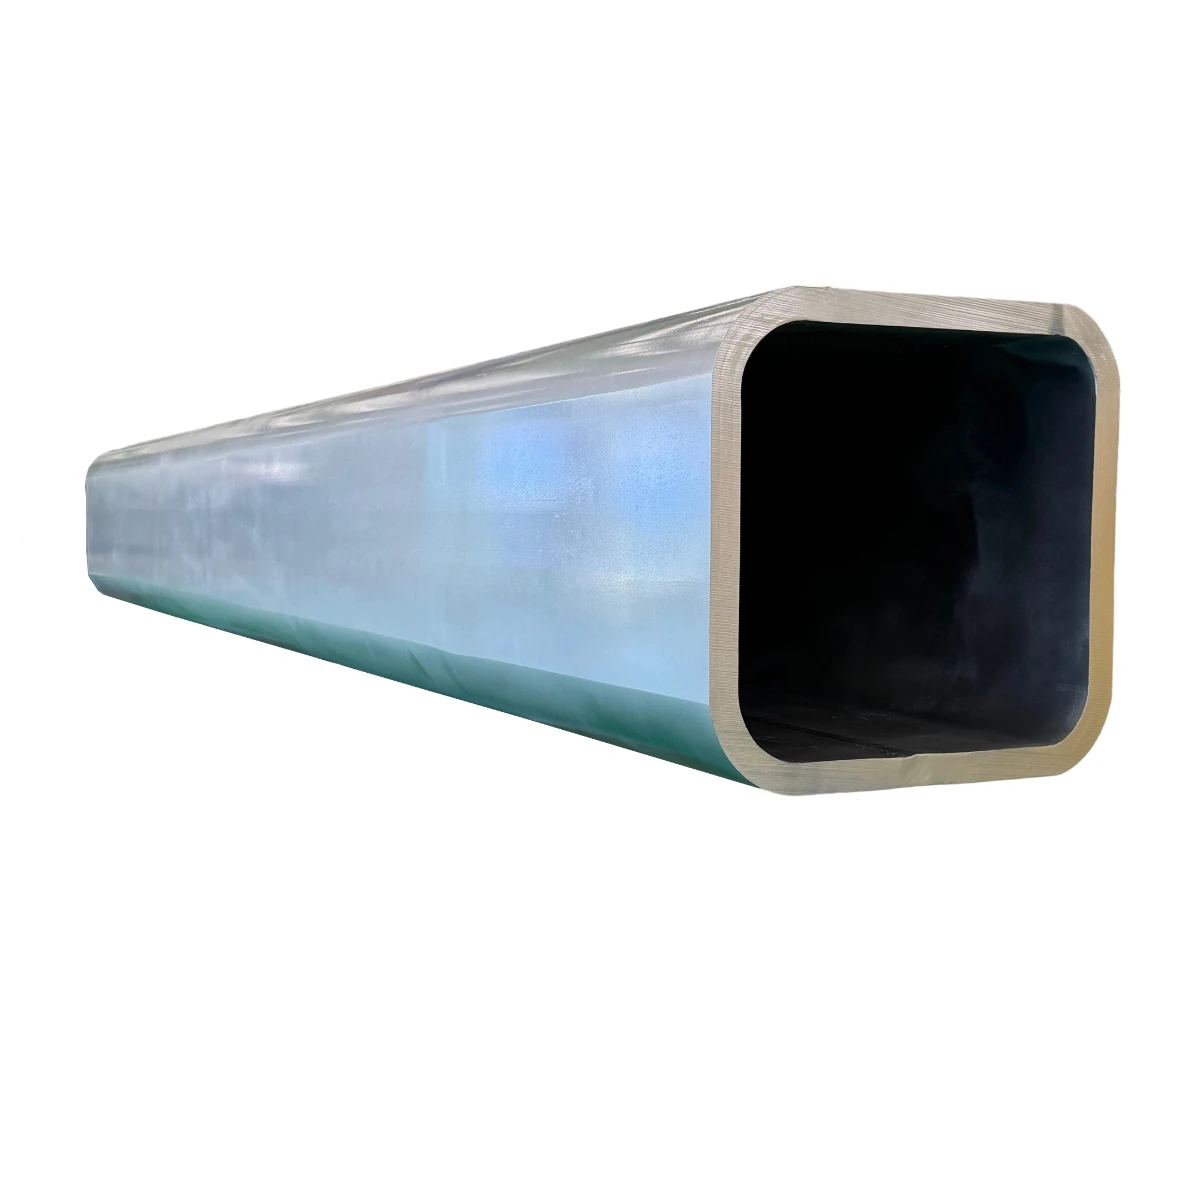
Explication des symboles d'indexation :
Longueur du côté B;
t - Épaisseur de mur;
R-0uter rayon d'arc;
r - rayon d'arc interne
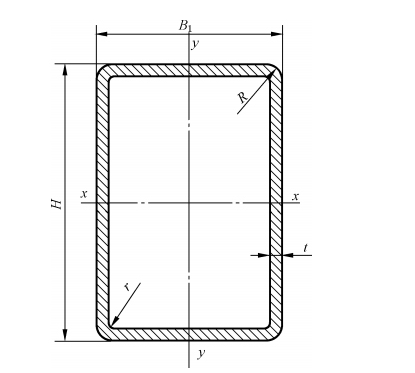
Explication des symboles d'indexation :
H - Longueur du côté long;
B - Longueur du côté court;
t-épaisseur de mur;
R-0uter rayon d'arc;
r- rayon de l'arc intérieur;
(1) Spécifications
| Table de spécifications du tube carré | |||||||
| Matériel et épaisseur (mm) | |||||||
|
Série numbée |
Côté longueur mm |
Q235 | Q355 | Q420 | Q460 | Q690 | Longueur |
| 1 | 300 | 14 à 25 | 14 à 25 | 14 à 25 | 14 à 25 | 14 à 25 | 6 m ~ 12 m |
| 2 | 350 | 14 à 25 | 14 à 25 | 14 à 25 | 14 à 25 | 14 à 25 | 6 m ~ 12 m |
| 3 | 400 | 14 à 30 | 14 à 30 | 14 à 30 | 14 à 30 | 14 à 25 | 6 m ~ 12 m |
| 4 | 450 | 14 à 30 | 14 à 30 | 14 à 30 | 14 à 30 | 14 à 30 | 6 m ~ 12 m |
| 5 | 500 | 14 à 40 | 14 à 40 | 14 à 30 | 14 à 30 | 14 à 30 | 6 m ~ 12 m |
| 6 | 600 | 14 à 45 | 14 à 40 | 14 à 40 | 14 à 40 | 14 à 35 | 6 m ~ 12 m |
| 7 | 700 | 14 à 50 | 14 à 45 | 14 à 42 | 14 à 42 | 14 à 38 | 6 m ~ 12 m |
| 8 | 800 | 14 à 50 | 14 à 50 | 14 à 48 | 14 à 45 | 14 à 40 | 6 m ~ 12 m |
| 9 | 900 | 14 à 50 | 14 à 50 | 14 à 50 | 14 à 50 | 14 à 42 | 6 m ~ 12 m |
| 10 | 1000 | 14 à 50 | 14 à 50 | 14 à 50 | 14 à 50 | 14 à 42 | 6 m ~ 12 m |
| Tableau de spécifications du tube rectangulaire | ||||||||
| Matériel et épaisseur (mm) | ||||||||
|
Série numbée |
Largeur mm |
Longueur mm | Q235 | Q355 | Q420 | Q460 | Q690 | Longueur |
| 1 | 200 | 400 | 14 à 20 | 14 à 20 | 14 à 20 | 14 à 20 | 14 à 18 | 6 m ~ 12 m |
| 2 | 200 | 500 | 14 à 20 | 14 à 20 | 14 à 20 | 14 à 20 | 14 à 18 | 6 m ~ 12 m |
| 3 | 250 | 400 | 14 à 20 | 14 à 20 | 14 à 20 | 14 à 20 | 14 à 20 | 6 m ~ 12 m |
| 4 | 250 | 500 | 14 à 20 | 14 à 20 | 14 à 20 | 14 à 20 | 14 à 20 | 6 m ~ 12 m |
| 5 | 200 | 600 | 14 à 20 | 14 à 20 | 14 à 20 | 14 à 20 | 14 à 18 | 6 m ~ 12 m |
| 6 | 300 | 500 | 14 à 30 | 14 à 30 | 14 à 25 | 14 à 25 | 14 à 25 | 6 m ~ 12 m |
| 7 | 400 | 500 | 14 à 30 | 14 à 30 | 14 à 30 | 14 à 30 | 14 à 25 | 6 m ~ 12 m |
| 8 | 400 | 600 | 14 à 30 | 14 à 30 | 14 à 30 | 14 à 30 | 14 à 25 | 6 m ~ 12 m |
| 9 | 300 | 1200 | 14 à 30 | 14 à 30 | 14 à 25 | 14 à 25 | 14 à 25 | 6 m ~ 12 m |
| 10 | 500 | 1000 | 14 à 10 | 14 à 40 | 14 à 30 | 14 à 30 | 14 à 30 | 6 m ~ 12 m |
(2) Longueur et écart admissible
1. Les sections en acier à extrémité fermée sont généralement livrées dans des longueurs allant de 4000 mm à 12000 mm. D'autres options de longueur peuvent être fournies sur accord mutuel entre le fournisseur et le client.
2. Pour les tronçons en acier à extrémité fermée livrés en unités de longueur fixe ou de longueur multiple, cela doit être spécifié dans le contrat. L'écart de longueur admissible doit être conforme aux dispositions du tableau. Si le contrat ne précise pas la précision de la longueur fixe, la livraison standard de longueur fixe est adoptée.
| L'unité est de millimètres | ||
| Précision de longueur fixe | Longueur | Déviation autorisée |
| Longueur fixe régulière | 4 000 à 12 000 | +500 |
| Dimensionnement précis | 4 000 à 6 000 | +500 |
| > 6 000 ~ 12 000 | +100 | |
3. Les sections en acier à extrémité fermée ne sont pas autorisées pour la livraison de joint de bout. Les sections courtes et les sections non standard d'une longueur minimum de 2000mm sont autorisées pour la livraison. Le poids des sections courtes et des sections non standard ne doit pas dépasser 5 % de la quantité totale livrée. Pour les sections en acier dont le poids théorique est supérieur à 20 kg/m², la proportion ne doit pas dépasser 10 % de la quantité totale livrée.
(3) Apparence
1. Détermination de l'écart de flexion: Le degré de flexion de l'acier de section ne devrait pas être supérieur à 2 mm par mètre, et le degré de flexion total ne devrait pas être supérieur à 0,15% de la longueur totale. La méthode de mesure est représentée sur la figure.
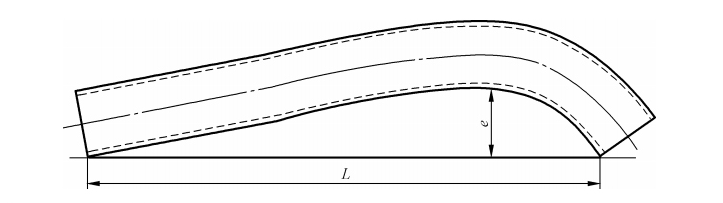
Explication des symboles d'indexation :
L一 Longueur;
e- Curvature.
2. Mesure du degré de torsion de l ' acier à section carrée ou rectangulaire: Après négociation entre le fournisseur et l ' acheteur et conformément au contrat, le degré de torsion des sections fermées en acier formées à froid peut être mesuré et la mesure doit être effectuée sur une plate-forme. La méthode de mesure est comme indiqué sur la figure, et la valeur mesurée doit être inférieure à la valeur spécifiée et calculée selon la formule: V = 2 + L × 0,5 / 1000
Dans la formule :
degré de torsion V, en millimètres (mm);
L -Longueur, en millimètres (mm).
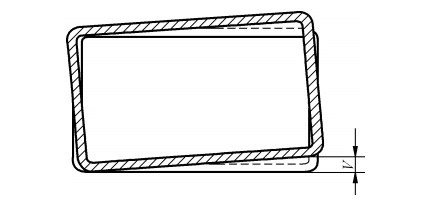
Explication des symboles d'indexation :
V一 degré de torsion.
3. Les extrémités de l ' acier de coupe doivent être coupées droites et carrées et la pente de scie doit être conforme aux dispositions du tableau 23. Les déformations mineures et les rebures causées par la méthode de coupe sont autorisées.
| L'unité est de millimètres | |
| Longueur maximale nominale du côté (ou diamètre extérieur nominal) | Pente de scie, inférieure à |
| ≤ 100 | 2 |
| > 100 ~ 300 | 4 |
| > 300 ~ 500 | 6 |
| > 500 | Accord |
4. Pour les produits en acier formés à froid ouverts et fermés qui utilisent des procédés de coupe thermique en ligne tels que la coupe au laser ou la coupe à arc de plasma, la présence de minuscules fissures de coupe, de nodules et d'encoches de perforation de coupe est autorisée. Lorsque la longueur latérale totale des sections en acier ouvertes et fermées dépasse 700 mm, plus de deux encoches de perforation de coupe sont autorisées sur la même section transversale de coupe.
Note 1: Les lignes de coupe sont les lignes laissées sur la surface de coupe de la pièce à couper après que le jet de coupe a soufflé le matériau pendant le processus de coupe.
Note 2: La nodulation désigne le phénomène où, lors de la coupe par fusion (comme la coupe à arc plasma et la coupe au laser), alors que le métal fondu est soufflé à grande vitesse, une partie de celui-ci adhère au bord inférieur de la surface de coupe et se solidifie, ce qui est appelé nodulation.
(4) Poids et écart autorisé
L'acier de section doit être livré par poids réel. À la demande de l'acheteur, après négociation entre l'acheteur et le vendeur et spécifié dans le contrat, il peut également être livré par poids théorique.
Lors de la livraison par poids théorique, si la longueur totale du côté de l'acier à coupe ne dépasse pas 1600 mm, l'écart admissible entre le poids réel et le poids théorique de chaque lot d'acier à coupe doit être de -6% à +10%. Lorsque la longueur totale du côté de l'acier à coupe dépasse 1600 mm, l'écart admissible entre le poids réel et le poids théorique de chaque lot d'acier à coupe doit être de -4 % à +6 %.
(5) Propriétés mécaniques
1. La résistance à l ' élasticité, à la traction et à l ' allongement après fracture de l ' acier à section doivent être conformes aux dispositions du tableau 25. Les propriétés mécaniques de Q195, Q215, d'acier inoxydable ou d'autres grades d'acier doivent être déterminées par négociation entre le fournisseur et l'acheteur.
|
Série numbée |
Grade de résistance au rendement du produit |
Résistance de rendement supérieure ReH/MPa Pas moins |
Résistance à la traction Rm/MPa |
Elongation après fracture A/% Pas moins que |
| 1 | 235 | 235 | 370 à 560 | 24 |
| 2 | 355 | 355 | 470 à 680 | 20 |
| 3 | 390 | 390 | 490 à 700 | 18 |
| 4 | 420 | 420 | 520 à 730 | Accord |
| 5 | 460 | 460 | 550 à 770 | Accord |
| 6 | 500 | 500 | 610 à 820 | Accord |
| 7 | 550 | 550 | 670 à 880 | Accord |
| 8 | 620 | 620 | 710 à 940 | Accord |
| 9 | 690 | 690 | 770 à 1000 | Accord |
| 10 | 750 | 750 | 750 à 1010 | Accord |
|
Pour les produits en acier formés à froid dont la section transversale n'est pas supérieure à 60 mm x 60 mm (y compris les aciers formés à froid circulaires et rectangulaires de dimensions périmétriques égales) ou les produits en acier formés à froid ayant une épaisseur de bord (court bord) rapport ne dépassant pas 14, le pourcentage d'allongement après fracture de la partie plate est autorisé à être inférieur à 3% (valeur absolue) à la valeur spécifiée dans le tableau, et la largeur de l'échantillon de traction utilisé est de 12,5 mm. | ||||
2. Grâce à la négociation entre le fournisseur et l'acheteur, et comme spécifié dans le contrat, les essais d'impact peuvent être effectués sur l'acier formé à froid d'une épaisseur d'au moins 6 mm. Les résultats des essais d'impact et de leurs réessays doivent être conformes aux dispositions des normes applicables en matière de matières premières telles que GB/T699, GB/T700, GB/T714, GB/T1591 et GB/T4171.
(6) qualité de soudure
1. Qualité de soudure externe
Les soudures en acier à section fermée ne doivent pas présenter de ruptures de soudure, de soudures qui se chevauchent, de brûlures, de désalignements ou de cratères à arc. Les défauts des soudures peuvent être réparés par soudage et broyage, mais après réparation, ils doivent être lisses et plats et l'épaisseur après broyage ne doit pas être inférieure à l'épaisseur minimale admissible.
2. Borres externes de soudures
Les bornes extérieures des soudures en acier à section fermée doivent être enlevées et la hauteur restante de la soudure après l'enlèvement ne doit généralement pas dépasser 0,5 mm. Les bornes internes des soudures ne sont généralement pas enlevées; s'il y a des exigences particulières, elles seront déterminées par négociation entre le fournisseur et l'acheteur.
3. Qualité de soudure interne
Les soudures internes en acier à section fermée doivent être continues, uniformes et pleines.
4. Autres exigences
Grâce à la négociation entre le fournisseur et l'acheteur et comme spécifié dans le contrat, des exigences supplémentaires pour la position de soudure, l'inspection des propriétés mécaniques et technologiques des soudures, ainsi que des essais non destructifs peuvent être ajoutés.
II. Déclaration de responsabilité
1. Sauf garantie contraire, les informations techniques, spécifications, etc. contenues dans le présent document sont toutes des valeurs de référence et ne constituent pas une garantie officielle.
2. Les clients doivent confirmer indépendamment l'applicabilité et les performances de ce produit en fonction du but d'utilisation, des conditions d'utilisation, etc.
3. Notre société ne sera pas responsable de tout dommage résultant de l'utilisation de ce produit, etc.
Note: Normes exécutables: GB/T6728-2025, Norme européenne: EN10219, Norme russe: série GOST
Coordonnées : +86 15373142593, +86 18031823787, +86 13472220366 (identique à WeChat)
WhatsApp: +86 15373142593
Adresse : N°10, Village Dongzhuang, Ville Nandian, Comté de Pingshan, Shijiazhuang, Province du Hebei